
加弹丝倍捻机的维护方法
2026-05-16 09:51:09
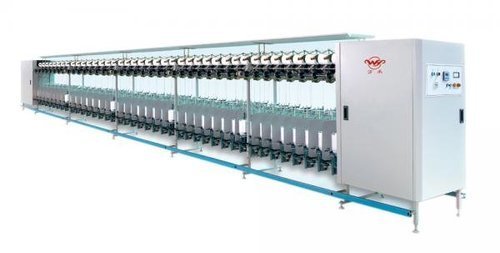
加弹丝倍捻机(含一步法假捻加弹机)是集加捻、拉伸、定形、假捻于一体的连续化生产设备,多锭位同步运转,维护质量直接决定产品品质与设备寿命。以下按"日维护、周/月维护、定期大修"三个层级,结合各核心部件逐一介绍。
一、每次停机后的基本维护(日维护)
1. 清洁机台
每天作业完毕后,用毛刷或压缩空气清除机器表面的飞花、灰尘和油污,重点清理罗拉、导丝器、假捻器、锭子转轴上缠绕的废丝。
清洁上下热箱导丝管等丝道上的污垢(油剂结焦物),防止影响丝条加热效果导致DTY质量下降。
清除排烟风机网、回油盘、回油壶中的油污和杂质。
废丝缠绕是锭速降低、产生弱捻的主要原因之*,每落纱必须清理锭罐回丝。
2. 检查龙带(锭带)
检查项 具体要求
异响 龙带异响说明运转异常或已绕纱,需立即处理
上下窜动 多因涨紧导轮高低位置不良造成,需调整
缠纱 少量可停机处理,大量必须立即处理,否则打滑、异响
油污 严重污染会导致锭速降低、打滑,需卸下用中性洗涤剂清洗
张力 龙带与锭子轮距离约2mm以上,与张力罗拉距离约2mm以上
龙带调整步骤(以右捻为例,龙带顺时针转动):
松开紧固螺丝;
松开左升降螺丝,拧下右升降螺丝;
调整*合适高度后拧紧紧固螺丝;
尽量使龙带在每个张紧轮上的位置一致。
3. 检查锭子运转灵活性
卸下锭子,抓住静止盘,轻轻转动旋转盘,检查是否灵活、有无异响、是否缺油。
若轴承缠有废丝,清除后检查灵活性;若仍不灵活,用专用夹具卸下轴承更换。
锭脚缺油应立即加油。
4. 检查弹性联轴节与同步带
每次停机必须检查各部分弹性联轴节是否有松动或磨损,有松动必须紧固,磨损必须更换。
每天检查同步带运转情况,观察是否有松动、少齿、同步带相互摩擦现象。
5. 导丝器与张力装置
检查各导丝器有无脱落、破裂,导丝瓷板及自停落针有无起槽(起槽会引起张力波动,应立即更换)。
检查张力头、张力杆及张力头座的磨损情况,伸缩不灵活的张力头及时更换修复。
二、每周~每月维护(小修,约每2~5周一次)
周期 维护项目 操作要点
每周 清洁机头机尾内外油污 全面清洗
排烟风机网清洗 清除油污
排烟风机托油盘、回油壶清洗 清除油污杂质
一、二、三罗拉转子检查 转动不良即更换
网络喷嘴清洗 拆下超声波清洗
兔子头导丝器检查 有无脱落、破裂
传动箱齿轮形带检查 有无脱齿、调整张力
罗拉联轴节检查 割除废丝
动程修正油轮链条加油 黑油28g
龙带检查调整 张力与位置
移丝电机检查调整 —
黑辊跑偏、松动检查调整 —
夹盘及轴承检查 损坏即更换
各压空软管检查 有无漏气
一、二、三皮圈架压力检查 检查调整、不良更换
全机台卫生清洁 —
生头杆检查 刹车片、导丝器、丝路
每月 清洗热箱 清除导丝管污垢(见下方详述)
网络过滤器清洗 清洗污垢
动程修正加油 黑油25g
假捻器底部加油 NBU15 1g
横动箱加油 BM50 10g
热箱导丝管清洗方法(每2~3个月一次)
丝条上的纺丝油剂在热管内加热挥发,沸点较低的组分残留结焦,影响加热效果。
从上面抽出导丝管,放入15%~20%碱液中浸渍并加热;
冷却后取出,用热水洗净,再用压缩空气吹干;
检查管内污垢是否清洗干净;
注意:不要将管口、内壁弄毛碰瘪,以免擦毛丝条。
第*热箱和第二热箱均需定期清洗。
三、定期大修(约每1~3个月一次)
在小修基础上增加以下内容:
项目 内容
传动部件 检查同步带、同步带轮的清洁和磨损情况
槽筒、滑梭、滑块 打开检查磨损情况,确定是否调换
槽筒润滑 检查润滑情况
各处轴承 检查润滑情况,更换不良轴承
冷轨清洁度 彻底清洁
假捻器齿形皮带 检查是否伸长或磨损
皮圈轮 检查转动灵活性
罗拉皮辊打磨 一、二罗拉皮辊使用1~3个月打磨一次;三罗拉皮辊使用6个月左右打磨一次,同时检查轴承灵活性
四、核心部件专项维护
1. 摩擦假捻器(磨擦锭)
及时清除磨擦锭轴上缠绕的废丝及磨擦盘上的"雪花"(积聚物)。
当发现磨擦盘转速异常、假捻张力失调、生头困难时,拆下检查:
小轴承是否损坏、转动是否灵活;
传动三个锭轴的小齿形皮带是否伸长或磨损。
磨擦盘表面有剥落、划伤、毛糙时必须及时调换。
使用全陶瓷盘时,防止跌落碰撞,避免骤冷和接触腐蚀性化学品。
安装假捻器下部时,锭盘必须对准龙带,锭轴中心线必须垂直于龙带运行方向,以免损坏轴承和使龙带局部磨损。
2. 皮辊(罗拉)
一、二罗拉皮辊:1~3个月打磨一次;
三罗拉皮辊:6个月左右打磨一次;
打磨同时检查轴承转动灵活性。
3. 张力装置
保证每个锭子的张力差异*小,及时调整锭子位置使之与龙带接触面合理。
锭翼转动不要过于灵活(滞动盘正反面及滞重片数量需合理配置)。
4. 卷绕系统
发现筒子成型不良(绕外、塌边、表面硬度差异大)时,检查卷绕筒子是否跳动、横动导丝器轨迹是否正确。
移丝嘴位置不当或距筒子过近会造成网状筒子、腰带筒子、表面挂筒子,需及时调整。
五、开停机维护要点
停机时
步骤 操作
1 切断主电源,电控箱不断电(防电气件受潮)
2 排放气管内杂质,排查气动原件漏气,关闭气源
3 放松龙带,使龙带处于休息状态(延长寿命),做好位置记录
4 拿下筒子架上的纱管,筒子架处于放下状态
5 导丝嘴停在居中位置
6 用汽油清洗车头横动导轨和移丝杆导套处油污,添加新润滑剂防锈
7 彻底清理机台及车间卫生,盖上罩衣防尘
8 电机铸铁法兰盘等传动部件检查紧固
开机时
步骤 操作
1 提前一天电控箱通电;有空调要求的提前开空调
2 先通气,检查各部位气动原件是否漏气
3 恢复龙带正常位置
4 所有应润滑部件注油润滑
5 每台机器检查一遍龙带位置
6 低速空车运行,检查运转正常、锭速正常后再正常使用
7 新开机时测定温度,温度计有误差或失灵应更换
六、常见疵点与维护关联
疵点 维护对策
弱捻/无捻 清理锭子回丝、检查锭子轴承、校正龙带张力、检查锭脚是否缺油
紧捻 检查筒管托盘转动是否灵活、橡胶摩擦环有无破裂、卷取滚筒螺丝是否松动
小辫子纱 检查并纱张力是否一致、张力盘是否灵活、导丝瓷板有无起槽
松筒纱 合理选用张力弹簧与刻度、检查个别锭子张力装置状态
磨坏纱/飞花附入 按清洁进度做好清洁、导丝嘴位置调整、探纱杆功能修复
油污纱 保养加油时做好防护、避免油渍污染筒子和丝条
特别提醒:停电再开车对捻度影响极大(实测停电前捻不匀2.9%,停电后升*4.3%),应尽量减少停车次数和时间;节假日停车必须空车交车,再开车重新试捻。
七、维护保养周期总表
周期 核心内容
每天 清洁飞花废丝、检查龙带/锭子/同步带/弹性联轴节、导丝器检查
每周 机头机尾清洗、排烟系统清洗、罗拉/网络喷嘴/兔子头检查、动程修正加油、全机台卫生
每月 热箱清洗、网络过滤器清洗、假捻器底部加油、横动箱加油
每3个月 假捻器小齿形带检查更换、小滑梭/滑板结合件检查更换、全面检查导丝器、油槽油轮彻底清洗、动程长度校正、摩托片更换
每6个月 假捻器轴加油(NBU15 1g)、龙带限位轮加油(RL3油脂1g)
每年 全面检查各导丝器、清洁油槽油轮、调整动程长度、摩托片更换
总结一句话:加弹丝倍捻机的维护核心是——"勤清洁、常加油、紧龙带、清废丝、查张力、保锭速"。龙带张力和锭子灵活性是保证捻度均匀的两大命脉,热箱导丝管的定期碱洗是保证DTY品质的关键,而严格的开停机规范和清洁制度则是一切维护的基础。
 浙公网安备 33062402000490号
